
扩管机在矿山机械管材加工中的强度与耐磨性保障 矿山机械工作环境恶劣,对管材的强度和耐磨性要求较高。扩管机在加工矿山机械管材时,要保障管材具备这些性能。对于强度管材,如采用强度合金钢,扩管机需采用特殊的加工工艺,以保证管材在扩管过程中不出现裂纹和变形。可在加工前对管材进行适当的热处理,提高其韧性和强度。同时,为了提高管材的耐磨性,可对扩管后的管材表面进行硬化处理,如表面淬火、渗碳等。此外,要对加工后的管材进行严格的力学性能和耐磨性能检测,确保其符合矿山机械的使用要求。手动扩管机的扩管力由操作人员通过手柄施加,扩管精度相对较低,适合对精度要求不高的场合。河南金属扩管机改造
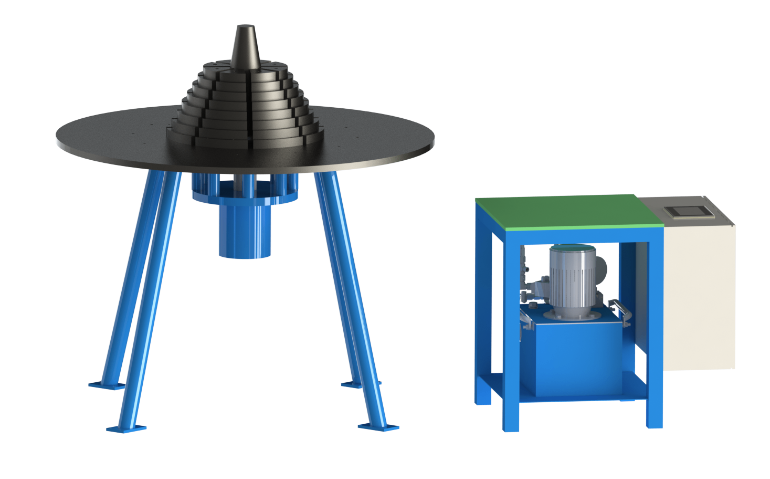
气动系统的气源处理与元件维护 气动系统的稳定依赖洁净干燥的气源,气源处理单元(过滤器、减压阀、油雾器)需每日检查。过滤器需手动排水,滤芯每季度更换,过滤精度不底于5μm;减压阀需调节至工作压力后锁定,防止振动导致压力漂移。油雾器应每周检查油位,添加专门气动润滑油(ISO VG32),滴油量调整为每20-30个工作循环1滴,避免润滑油过多污染环境或过少导致元件磨损。气缸保养需检查活塞杆是否有划伤,若出现漏气,需更换密封件(如O型圈、防尘圈),密封件材质需耐受压缩空气与环境温度(-10-60℃)。江苏高效扩管机产地扩管机的机身设计符合人体工程学原理,操作人员在操作设备时更加舒适,减少劳动强度。
兴经济体市场的开拓策略 兴经济体是扩管机行业的蓝海市场。随着东南亚、中东、非洲等地区基础设施建设加速,2023年兴市场贡献了全球28%的需求增量,且增速较发达市场高5-8个百分点。开拓兴市场需采取差异化策略:针对东南亚国家的中小客户,推出性价比高的经济型设备,单机价格控制在50万元以内;适应中东高温环境,开发耐高温液压系统,设备工作温度上限从50℃提升至70℃;在非洲市场则与当地代理商合作,建立本土化服务网络,缩短交货与维修周期。某企业通过“本地化组装+技术转移”模式,2023年在印度市场的份额从零提升至8%,兴市场成为企业增长的重要引擎。
扩管机的液压系统维护与管理 液压系统是扩管机的重要组成部分,其维护与管理直接影响设备的性能和可靠性。定期检查液压油的质量,通过观察油的颜色、透明度和粘度等指标,判断液压油是否需要更换。一般情况下,液压油的更换周期为一年左右,但如果设备工作环境恶劣或使用频繁,应适当缩短更换周期。 检查液压系统的密封件,如O型圈、油封等,发现老化或损坏应及时更换,防止液压油泄漏。定期清洗液压系统的过滤器,保证过滤器的过滤效果,防止杂质进入液压系统,损坏油泵、阀等元件。 对液压系统的压力、流量等参数进行定期监测,确保系统在正常工作范围内运行。如果发现参数异常,应及时检查和调整,排除故障。同时,要做好液压系统的维护记录,为设备的维护和管理提供依据。扩管机的能耗指标是设备选型的重要参数,电动扩管机通常比气动机型更节能,适合长期连续作业场景。
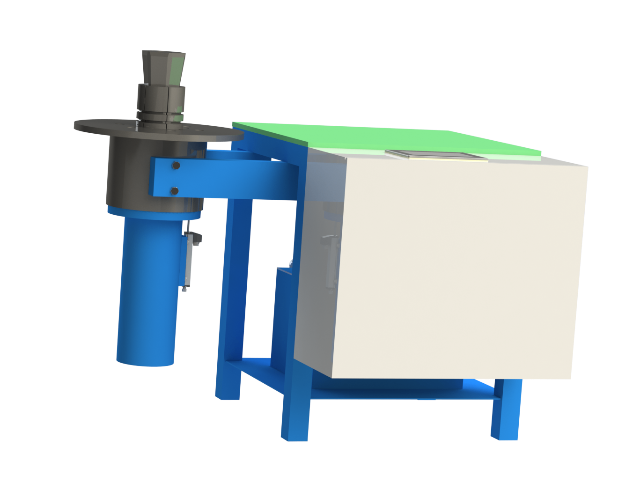
液压驱动系统的工作流程 液压驱动是扩管机常用的动力方式,其工作流程包括动力输出、压力传递、执行动作和回位四个阶段。首先,电动机驱动液压泵将机械能转化为液压能,液压油经滤油器进入溢流阀,调节系统压力至设定值。当控制系统发出指令后,电磁换向阀切换油路,液压油进入液压缸的无杆腔,推动活塞带动模具向管材内部进给,实现扩管动作。此时,压力传感器实时监测系统压力,若超过安全阈值,溢流阀自动卸荷,防止过载。扩管完成后,电磁换向阀反向切换,液压油进入有杆腔,活塞带动模具退回初始位置,同时油箱中的冷却器对液压油进行降温,确保系统稳定运行。液压系统的优势在于压力调节方便,输出力且平稳,适合直径管材的扩管加工。扩管机的安全防护装置至关重要,可有效防止扩管过程中管材弹出或模具破裂对操作人员造成伤害。浙江碳钢扩管机
扩管机在使用过程中,操作人员需要佩戴防护手套和护目镜,严格按照操作规程进行操作。河南金属扩管机改造
扩管机在新能源汽车电池壳加工中的创新应用 随着新能源汽车产业的爆发式增长,动力电池壳的轻量化、强度需求推动了扩管成型技术的创新应用。铝合金电池壳因比强度高、导热性好成为主流选择,而扩管机通过集成多道次成型工艺,实现了复杂壳体结构的高效制造。 传统电池壳采用冲压-焊接工艺,存在焊缝强度低、密封性差等问题。而扩管成型技术通过整体塑性变形,使电池壳无焊缝、壁厚均匀(偏差≤0.1mm),疲劳强度提升40%以上。某车企采用数控扩管机生产圆柱形电池壳体,将材料利用率从传统工艺的65%提高至92%。 针对异形电池壳(如方形、多边形)的成型需求,扩管机厂商开发了多工位复合模具系统。通过预扩、整形、翻边等工序的连续作业。某电池企业引入12工位旋转扩管机后,方形壳体的生产节拍从60秒/件缩短至25秒/件,满足了年产100万套的产能要求。 温热扩管技术解决了高硬度铝合金(如6系、7系)的成型难题。通过将管坯加热至450-500℃(低于淬火温度),使材料屈服强度降低60%,实现变形量加工。实验数据显示,采用温热扩管的7075铝合金电池壳,抗拉强度可达520MPa,延伸率≥12%,满足碰撞安全要求。 河南金属扩管机改造
上海鑫宏凯达设备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。